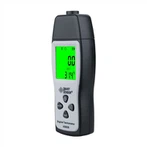
Milliseid gaase saab neli-ühes gaasidetektor tuvastada?
1. Neli-ühes gaasidetektor
Usun, et kõik teavad, et paljude gaasidetektorite kasutamisel on erinevate detektorgaaside tõttu ka mitut tüüpi andureid. Nende hulgas on neli-ühes gaasidetektor gaasidetektor, mida paljud inimesed praegu kasutavad. , sest see võib aidata meil gaasi samal ajal tuvastada. Milliseid nelja gaasi tuvastab neli-ühes gaasidetektor?
Neli-ühes gaasidetektor tuvastab neli gaasi järgmiselt:
Põlevgaas (LEL), hapnik (O2), süsinikoksiid (CO), vesiniksulfiid (H2S)
Kuna need neli gaasi on tavalised meie tootmise või käitamise käigus tekkivad gaasid, mõjutavad need meie eluohutust. Neljatuumaline ühegaasidetektor on varustatud erinevate gaasianduritega vastavalt erinevatele gaasidele, mida on lihtne hooldada ning mis sobib tuleohtlike ja mürgiste gaaside lekke korral.
Neli-ühes gaasidetektor on komposiitdetektor, mis suudab tuvastada mitut gaasi ja kuvada samaaegselt nelja gaasi või ühe gaasi arvindeksit. Kui teatud tuvastatav gaasiindeks on häirevahemikus, teostab seade automaatselt häiretoimingute seeriat, vilkuvat valgust, vibratsiooni ja heli.
Üldjuhul saab seda rakendada kinnistes ja poolsuletud ruumides, samuti sündmusejärgsetes ohutuskontrollides tuletõrjemajades. Kasutusvaldkondi on palju, nagu nafta, keemiatööstus, metallurgia, kaevandamine, tulekaitse, gaas, keskkonnakaitse, elektrienergia, side, paberi tootmine, trükkimine ja värvimine, teravilja ladustamine, linna veevarustus, reoveepuhastus, toit, teadus teadus-, haridus-, riigikaitse- ja muud valdkonnad. rakendus.
2. SMT tuvastustehnoloogia tüübid
(1) Käsitsi visuaalne kontroll on palja silmaga tuvastamise meetod. Selle tuvastamisulatus on piiratud ja see suudab tuvastada puuduvad komponendid, ruudu polaarsus, õige mudel, sildamine ja osalised jooteühendused. Kuna käsitsi visuaalne kontroll on kergesti mõjutatud inimese subjektiivsetest teguritest, on sellel suur ebastabiilsus. Käsitsi visuaalne kontroll on veelgi keerulisem 0603, 0402 ja peensammu kiipide käsitlemisel, eriti kui BGA komponente kasutatakse suurtes kogustes, on käsitsi visuaalne kontroll jootekvaliteedi kontrollimiseks peaaegu jõuetu.
(2) Lendava sondi test on masina kontrollimise meetod. See kasutab tuvastamise saavutamiseks komponentide sisselülitamiseks kahte sondi. See suudab tuvastada defekte, nagu komponentide rike ja halb jõudlus. See katsemeetod on suhteliselt sobiv pistikühendusega PCB-de ja madala tihedusega PCB-de jaoks, mis on paigaldatud komponentidega üle 0805. Komponentide miniatuursus ja toodete suur tihedus muudavad aga selle tuvastamismeetodi puudused ilmseks. Tasapinnaliste komponentide puhul ei saa jooteühenduste väikese pindala tõttu sonde täpselt ühendada, eriti suure tihedusega olmeelektroonikatoodete puhul ei saa sondid jootekohti puudutada. Lisaks ei saa see täpselt mõõta PCB-sid, mis kasutavad elektrilisi ühendusi, nagu paralleelsed kondensaatorid ja takistid. Seetõttu kasutatakse toodete suure tiheduse ja komponentide miniatuursuse tõttu lendava sondi testimist tegelikus testimistöös üha vähem.
(3) IKT nõelte testimine on laialdaselt kasutatav testimistehnika. Selle eeliseks on kiire katsekiirus ning see sobib ühele sordile ja suurele hulgale toodetele. Tootesortide rikastumisel, koostetiheduse paranemisel ja uute toodete arendustsükli lühenemisel on aga selle piirangud üha ilmsemad. Selle puudused avalduvad peamiselt järgmiselt: on vaja spetsiaalselt projekteerida katsepunktid ja katsevormid, tootmistsükkel on pikk, hind on kallis ja programmeerimisaeg pikk; komponentide miniaturiseerimisest tingitud testi keerukus ja testi ebatäpsus; pärast PCB kujunduse muutmist ei ole algsed testvormid saadaval.
(4) Automaatne optiline tuvastus AO on viimastel aastatel esile kerkinud tuvastamismeetod. See hangib komponentidest või PCB-dest kujutisi CCD-fotograafia abil ning hindab seejärel defekte ja tõrkeid arvutitöötluse, analüüsi ja võrdlemise teel. Selle eelised on: kiire tuvastamiskiirus, lühike programmeerimisaeg, paigutatav tootmisliinil erinevatesse kohtadesse, lihtne õigeaegselt leida vigu ja defekte ning ühendada tootmine ja kontroll üheks. Seetõttu on see praegu laialdaselt kasutatav avastamismeetod. Kuid AOl süsteemil on ka puudusi, näiteks võimetus tuvastada vooluringi vigu ja nähtamatute jooteühenduste tuvastamine on jõuetu.
(5) Funktsionaalne test. IKT suudab tõhusalt leida erinevaid defekte ja tõrkeid, mis SMT koosteprotsessi käigus ilmnevad, kuid ei suuda hinnata kogu PCB trükkplaadist koosneva süsteemi jõudlust taktsageduse osas. Funktsionaalne test võib testida, kas kogu süsteem suudab saavutada disainieesmärgi. See käsitleb trükkplaadil testitavat seadet funktsionaalse korpusena, annab sellele sisendsignaale ja tuvastab väljundsignaalid vastavalt funktsionaalse korpuse konstruktsiooninõuetele. Seda tüüpi testimise eesmärk on tagada, et plaat töötab kavandatud viisil. Lihtsaim funktsionaalse testimise meetod on: ühendage kokkupandud elektroonikaseadme spetsiaalne trükkplaat seadme vastava vooluringiga ja seejärel rakendage pinget. Kui seade töötab normaalselt, näitab see, et trükkplaat on kvalifitseeritud. See meetod on lihtne ja nõuab vähem investeeringuid, kuid see ei suuda rikkeid automaatselt diagnoosida